Nel campo dei veicoli industriali, delle macchine movimento terra, del settore ferroviario e dell’impiantistica pesante, le carterature esterne e i componenti di protezione non hanno un ruolo puramente estetico. Devono assorbire carichi dinamici, vibrazioni continue, impatti con sassi o detriti e resistere a sollecitazioni torsionali. La termoformatura alto spessore per parti strutturali (nota internazionalmente come heavy-gauge thermoforming) si è affermata come il processo cardine per la produzione di componenti rigidi monolitici a partire da lastre termoplastiche con spessori compresi tra 3 mm e oltre 15 mm.
Questa tecnologia permette di sostituire lamiere metalliche imbutite, fusioni di alluminio o manufatti in vetroresina stratificata a mano, offrendo un risparmio di peso fino al 50% e abbattendo i costi di attrezzaggio per serie medio-basse (da 100 a 5.000 pezzi annui).
La Sfida Termodinamica: Penetrazione Termica e Omogeneità
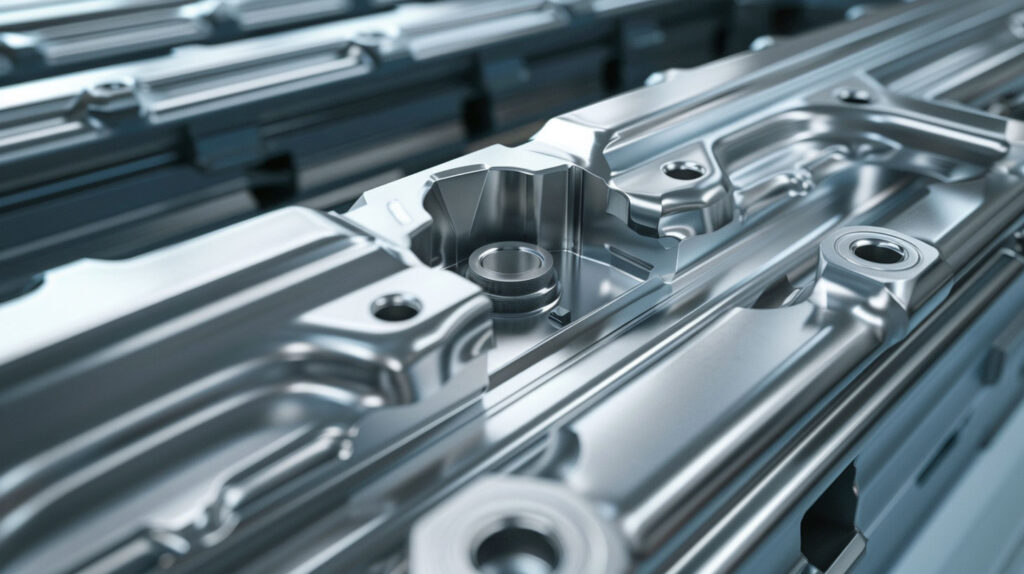
A differenza della termoformatura sottile (thin-gauge), utilizzata per blister e imballaggi monouso, la formatura di lastre pesanti richiede una gestione termica rigorosa. I polimeri termoplastici sono intrinsecamente isolanti termici: trasmettono il calore lentamente per conduzione verso il centro della lastra.
Per riscaldare una lastra da 8 o 10 mm fino alla temperatura di formatura senza bruciare le superfici esterne, è indispensabile l’impiego di forni industriali a pannelli radianti a sandwich (superiori e inferiori) con regolazione a zone indipendenti via PLC. Il riscaldamento deve procedere per saturazione termica graduale (heat soak): il differenziale termico tra la pelle esterna e il “core” centrale della lastra non deve superare i 3-5°C per evitare che la lastra si laceri durante lo stiro o manifesti tensioni residue (residual stress) che causerebbero svergolamenti (warpage) a pezzo freddo.
Selezione Polimerica per Carichi Meccanici Elevati
I polimeri destinati alla termoformatura alto spessore per parti strutturali devono combinare rigidità a flessione, tenacità all’impatto e resistenza a fatica:
- ABS e Leghe ABS/PMMA: L’ABS alto spessore garantisce stabilità dimensionale, eccellente rigidità torsionale e lavorabilità meccanica superiore. L’accoppiamento con un film superiore coestruso in PMMA (acrilico) o ASA conferisce una barriera impermeabile ai raggi UV e alle intemperie senza necessità di verniciatura protettiva.
- HDPE ad Alto Peso Molecolare (HMWPE): Ideale per passaruota, paracolpi, piastre sottoscocca e serbatoi per macchine agricole. Possiede un’inerzia chimica totale e una resilienza eccezionale contro gli urti contundenti, anche a temperature criogeniche (-40°C).
- Policarbonato (PC) e PC/PBT: Utilizzati per coperture protettive per cabine e cofani motore dove sono richieste altissima resistenza alla trazione, autoestinguenza (UL94 V-0) e capacità di sopportare temperature d’esercizio prossime ai 120°C in prossimità del vano motore.
Tecnologie di Rinforzo: Plug Assist e Twin-Sheet
La sfida principale della termoformatura di grandi geometrie profonde è l’assottigliamento incontrollato del materiale sui vertici (thinning). Per garantire spessori strutturali uniformi anche sul fondo di cavità profonde, l’ingegneria di processo adotta strategie avanzate:
1. Plug Assist (Formatura con Punzone Meccanico)
Prima che venga azionato il vuoto, un punzone meccanico (plug) sagomato in materiale a bassa conducibilità termica (come resine sintattiche tipo Syntac®) spinge la lastra calda all’interno della cavità dello stampo. Questa azione stira meccanicamente il materiale distribuendolo in modo omogeneo sulle pareti laterali prima che il vuoto lo faccia aderire definitivamente all’alluminio, garantendo che lo spessore residuo nei punti più critici rimanga conforme ai requisiti di calcolo strutturale FEM.
2. Termoformatura Twin-Sheet (Doppia Lastra)
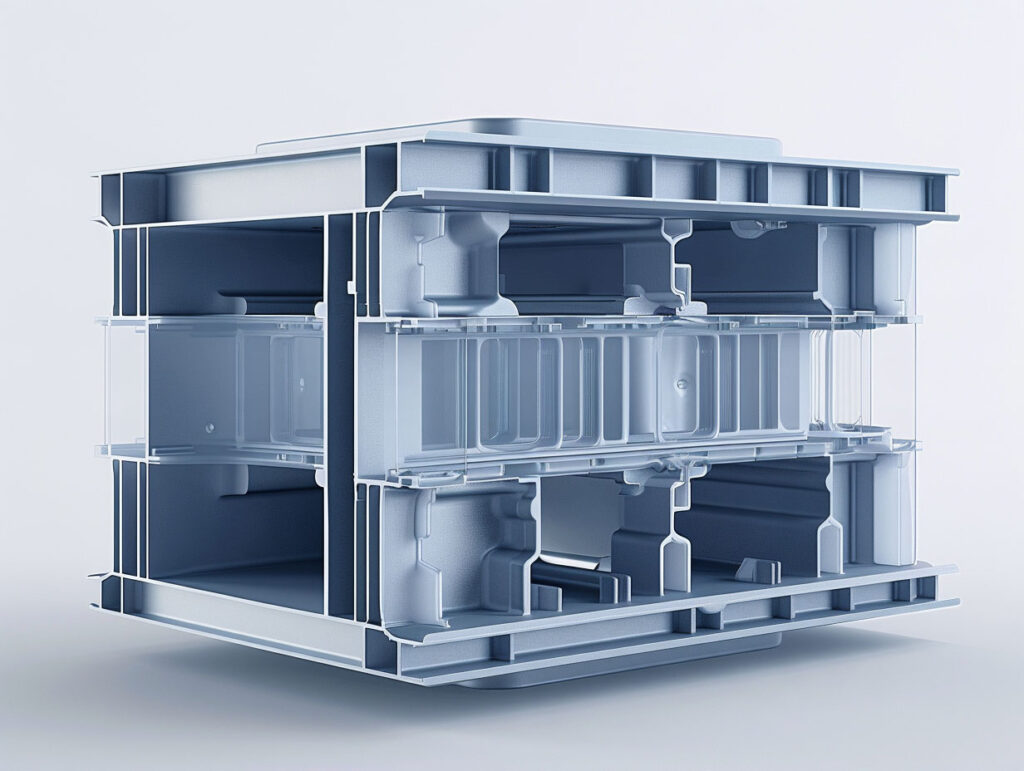
Quando la rigidità di una singola lastra spessa non è sufficiente a sopportare carichi elevati su campate lunghe, si adotta la tecnologia Twin-Sheet. Due lastre riscaldate vengono formate contemporaneamente su due semistampi contrapposti e poi pressate l’una contro l’altra mentre il polimero è ancora allo stato fuso. Nei punti di contatto prestabiliti (tack-offs), le due lastre si saldano a livello molecolare. Il pezzo risultante presenta una sezione scatolare cava (box-beam) con un momento d’inerzia elevatissimo, paragonabile a una trave strutturale in metallo ma con un peso ridotto e zero linee di saldatura esterne.
Rifilatura Robotizzata e Integrazione Meccanica Post-Formatura
Un componente strutturale alto spessore non è completo fino a quando non viene lavorato meccanicamente per interfacciarsi con il telaio del veicolo. I pezzi vengono posizionati su dime di bloccaggio a vuoto e rifilati tramite centri di lavoro CNC a 5 assi o isole con bracci robotici antropomorfi.
L’elevato spessore residuo della parete plastica (spesso 4-8 mm) permette di integrare direttamente sul pezzo soluzioni di fissaggio avanzate: inserti filettati in ottone o acciaio inseriti a caldo o a ultrasuoni, sedi per boccole antivibranti (silent block) e asole di registrazione millimetriche. Questo trasforma il guscio termoformato in un modulo pre-assemblato pronto per essere montato direttamente sulla linea produttiva dell’OEM.
La termoformatura alto spessore per parti strutturali combina la libertà geometrica del design moderno con la robustezza richiesta dalle applicazioni industriali più severe. Governando la termodinamica di riscaldamento delle lastre e sfruttando tecnologie come il Plug Assist e il Twin-Sheet, i costruttori possono abbandonare le pesanti strutture in acciaio o la deperibile vetroresina, accedendo a componenti leggeri, resistenti alla corrosione, riciclabili e ingegneristicamente affidabili nel tempo.